典型场景
四类激光加工设备,主控需求各不相同
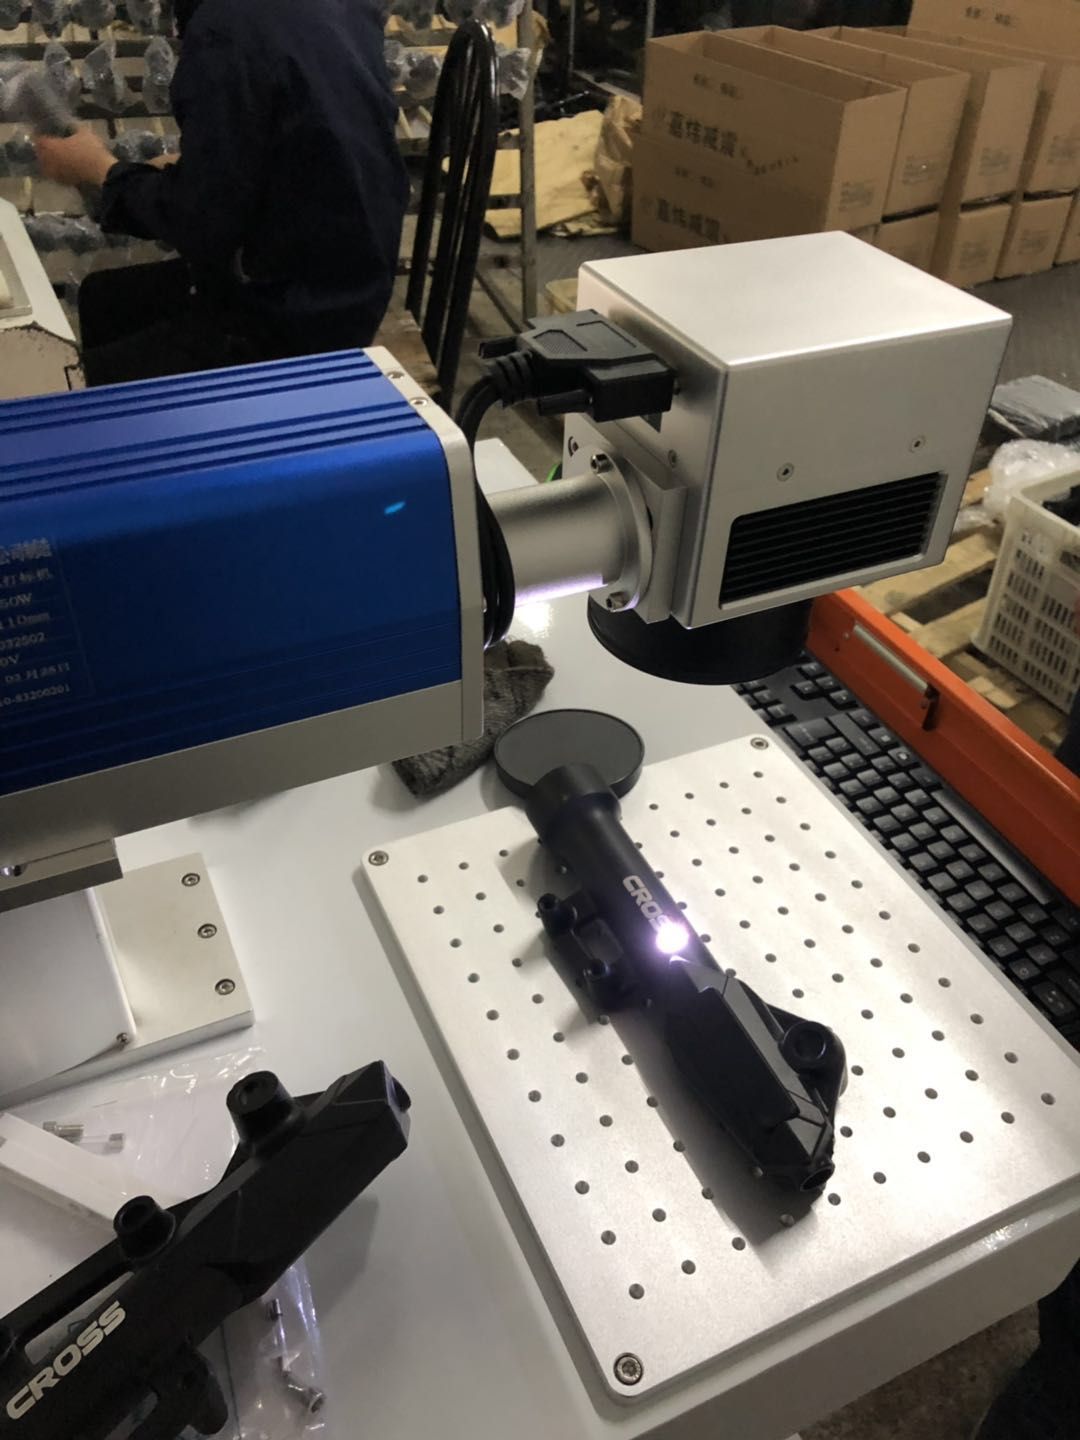
光纤激光打标机
设备结构最典型:激光器 + 振镜 + 升降台 + 控制卡,工件固定在工位由人工或机械手上下料。这类设备节拍快、批量大,主控的重点是打标卡响应速度和长时间连续运行的稳定性。方案上以外设接口齐全为主,打标卡独占一路 USB,光电与脚踏走开关量,打完后本地做一次二维码质量复核,不合格直接报警停机
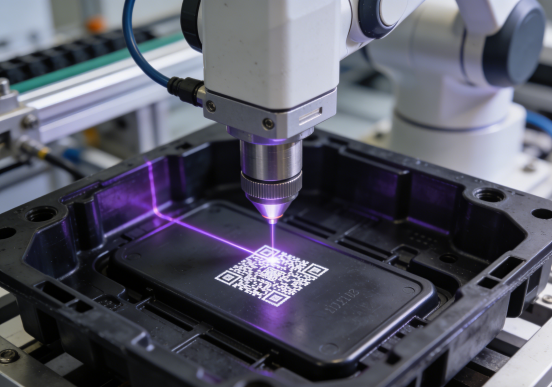
CO₂ / 紫外打标机
打标幅面小、精度要求高,塑料与涂层材料在打标时烟尘更重,机柜内积灰速度比金属打标更快。这类设备对主控的散热方式更敏感,适合无风扇全封闭结构;同时紫外打标常配视觉定位,需要一路独立网口接相机,避免与工厂网络争带宽
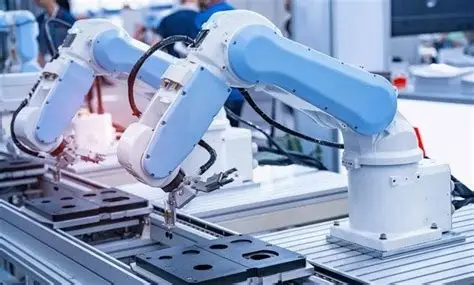
自动化产线打标工位
不单独成机,而是嵌在装配线或包装线上的一站:工件随传送带走,编码器给出位置,打标头边走边打;管件、瓶盖、轴类则上旋转轴做环形打标。这类工位最怕"漏打"和"重打",主控要提供编码器输入与高速开关量,并与产线 PLC 通过 485/CAN 交换启停与报警信号;接口不够就得在产线旁加转接箱,是这类项目最常见的返工点
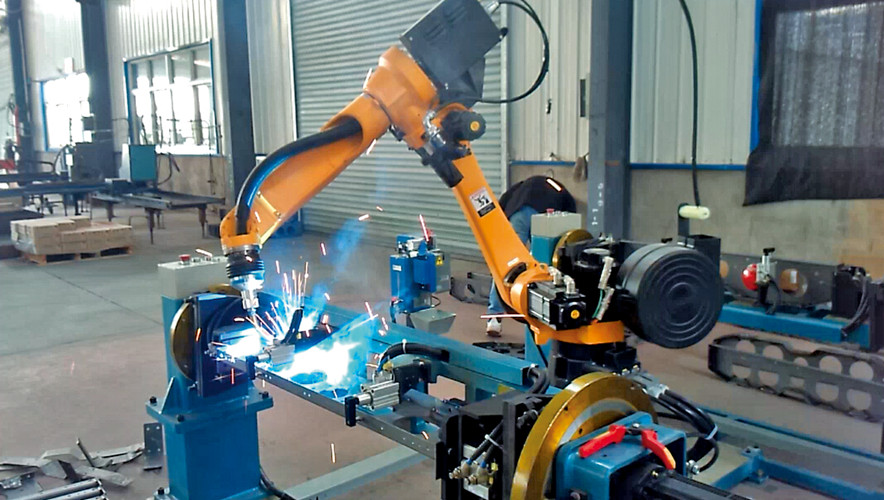
激光焊接 / 清洗设备
焊接与清洗设备的控制需求和打标同源:都要驱动振镜或运动轴、都要接视觉定位、都要与产线联动,区别在实时性要求更高、轴数更多。同一块主控平台加一块运动控制板即可覆盖,设备商做产品线延伸时不用重新选平台、不用重写应用层——这是系列化机型最省成本的一条路
需求洞察
现状是拼装,趋势是一体化
方案架构
三层分工,实时动作与软件界面互不抢占
以嵌入式主控平台为核心,向上承载打标软件与人机界面,向下通过 USB、网口、串口、总线与开关量连接打标控制卡、相机、旋转轴与现场信号;实时动作由可选的运动控制板承担,主控专注软件、界面与数据,两层分工互不抢占——出问题时也便于判断是"动作不对"还是"软件不对"。
| 层级 | 组成 | 职责 |
|---|---|---|
| 交互层 | 操作触摸屏、车间看板、远程维护 | 打标参数设置、产量与良率展示、远程诊断 |
| 控制层 | 主控板(+ 可选运动控制板) | 运行打标软件、读码复核、数据上传;运动板管旋转轴、升降台、传送带 |
| 设备层 | 打标控制卡、振镜、激光器、相机、光电/脚踏/报警灯 | 执行打标与现场信号采集 |
交付形态三档:
| 形态 | 交付内容 | 适合谁 |
|---|---|---|
| 核心板 | 核心板 + 底板参考设计 + BSP | 自有硬件团队,要做差异化 IO 与结构 |
| 单板机 | 整板交付、免底板、宽压输入 | 想缩短周期、直接装壳的机型 |
| 整机 | 主板 + 结构 + 镜像 + 出厂测试 | 要整机交付、装配即用 |
硬件能力
四条能力,对应上面四类现状
接口一次配齐
双千兆网口(一路接相机、一路接工厂系统,物理隔离)、4 路 USB3.0(打标卡与加密狗各占一路)、2 路 RS485 与 2 路 CAN(接旋转轴、变频器)、8 路开关量(光电、脚踏、报警灯、安全门),装柜时不用再盘算"这儿还差一个口"
一板带多屏
多路显示接口各显不同内容,一台主控全带,省掉分屏器和第二台主机
端侧判码
平台自带 AI 算力,在设备本地完成二维码质量判定与字符复核,不合格立即报警,不用把图传到云端等结果
工业工况设计
无风扇全封闭结构不积灰,工业级宽温覆盖车间温差,出厂前高温连续运行与逐路接口通电测试,光电触发与旋转轴联动实测